Um guindaste de pórtico Para uso na indústria automobilística, os guindastes movimentam matrizes, bobinas, painéis de carroceria, motores e subconjuntos entre áreas de armazenamento, linhas de prensagem, células de soldagem e montagem final — geralmente sob um ciclo de trabalho repetitivo e com vários turnos, em vez de içamentos ocasionais. Dimensionar corretamente um guindaste significa combinar o tipo, a capacidade, a classe de serviço e a cobertura do gancho com o ritmo real de produção, e não apenas com a carga individual mais pesada da linha.
As equipes de compras que buscam um guindaste para uma fábrica de estampagem, oficina de carroceria ou linha de montagem geralmente começam com um único número — "precisamos de um guindaste de 20 toneladas" — e param por aí. Esse número responde apenas se o guindaste consegue levantar a carga uma única vez. Não diz nada sobre se o guindaste poderá fazê-lo com segurança e economia pelos próximos dez anos de produção em dois ou três turnos, ou se ele realmente alcançará o rack de armazenamento de matrizes, o suporte da prensa ou o dispositivo de montagem necessário.
Este guia explica onde os guindastes de pórtico são usados na fabricação automotiva, quais tipos de guindaste se adequam a cada processo e os parâmetros — capacidade, classe de serviço, ambiente, velocidade, aproximação do gancho e altura livre do edifício — que determinam se uma cotação está especificada corretamente ou apenas ajustada à tonelagem.
Índice
Aplicações automotivas para pontes rolantes
As fábricas de automóveis utilizam pontes rolantes em cinco áreas de processo recorrentes, e cada uma delas exerce um tipo diferente de pressão sobre a ponte rolante — razão pela qual a especificação de "uma única ponte rolante para toda a indústria automotiva" não se sustenta.
Oficina de Estampagem e Prensa: Manuseio de Matrizes e Bobinas
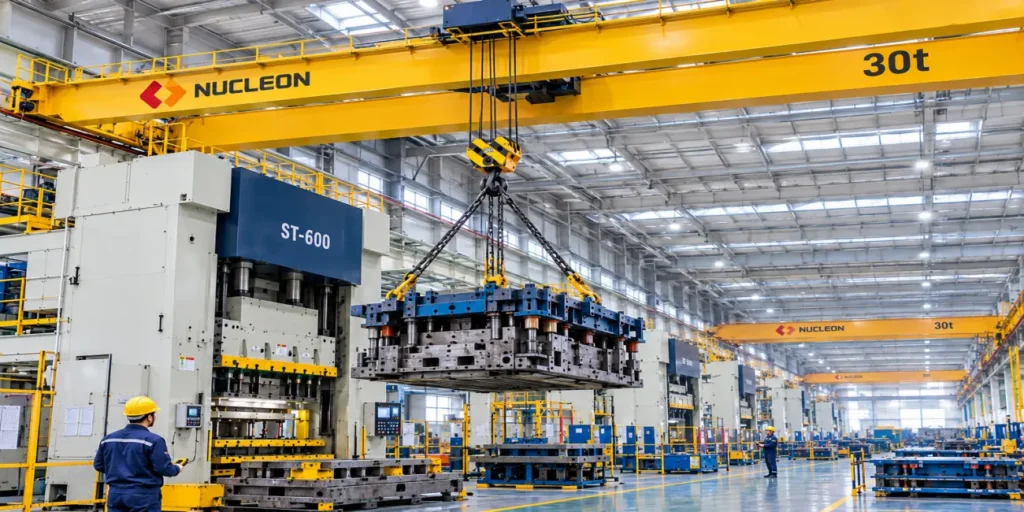
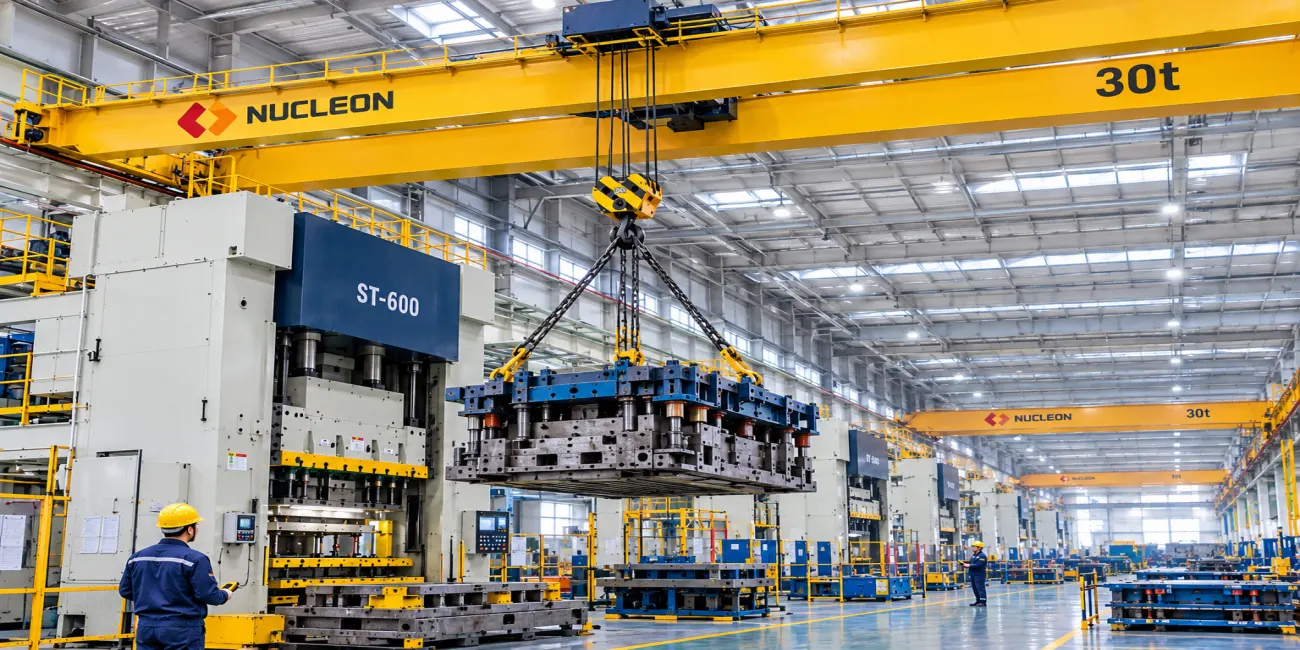
Os guindastes para manuseio de matrizes e bobinas transportam as duas cargas mais pesadas e movimentadas com maior frequência em uma fábrica de estampagem: bobinas de aço para a linha de corte e matrizes de estampagem para a prensa. As bobinas de aço são desenroladas e cortadas antes de serem prensadas em uma sequência de três a cinco operações de estampagem, com forças de prensagem nos painéis da carroceria tipicamente na faixa de aproximadamente 1.000 a 25.000 kN, dependendo da peça e da prensa. As matrizes são então movidas do armazenamento para a mesa da prensa e vice-versa, e em linhas modernas essa troca de matrizes pode ocorrer várias vezes por turno, em vez de uma vez a cada poucos dias.
Essa frequência de troca é o ponto em que os compradores mais frequentemente subestimam: um guindaste dimensionado para o peso da matriz, mas projetado para trocas duas vezes por semana, desgastará seus freios, caixa de engrenagens e cabos de aço muito mais rapidamente do que o esperado, quando estiver operando com trocas de matrizes semiautomáticas em um cronograma de produção comprimido. O manuseio de matrizes também é onde os acessórios de fixação semiautomáticos são comuns — o operador do guindaste sozinho (em vez de um operador mais uma equipe de duas pessoas para içamento) levanta a matriz por meio de pinos de elevação nos quatro cantos, o que altera tanto a precisão exigida quanto as premissas do ciclo de trabalho do guindaste.
Carroceria em Branco / Soldagem: Manuseio de Componentes e Subconjuntos
As áreas de carroceria em branco (BIW, na sigla em inglês) e soldagem movimentam painéis estampados, subconjuntos soldados por pontos e carrocerias entre estações, geralmente como cargas leves a médias, manuseadas com alta frequência. Ao contrário da oficina de estampagem, o desafio aqui raramente é a tonelagem bruta — é o tempo de ciclo e a precisão de posicionamento. Um painel da carroceria ou subconjunto precisa se encaixar dentro de uma tolerância rigorosa em um dispositivo de soldagem dezenas de vezes por hora, portanto, aceleração/desaceleração suaves e oscilação reduzida da carga são tão importantes quanto a capacidade nominal.
Oficina de Pintura: Guindastes à Prova de Explosão
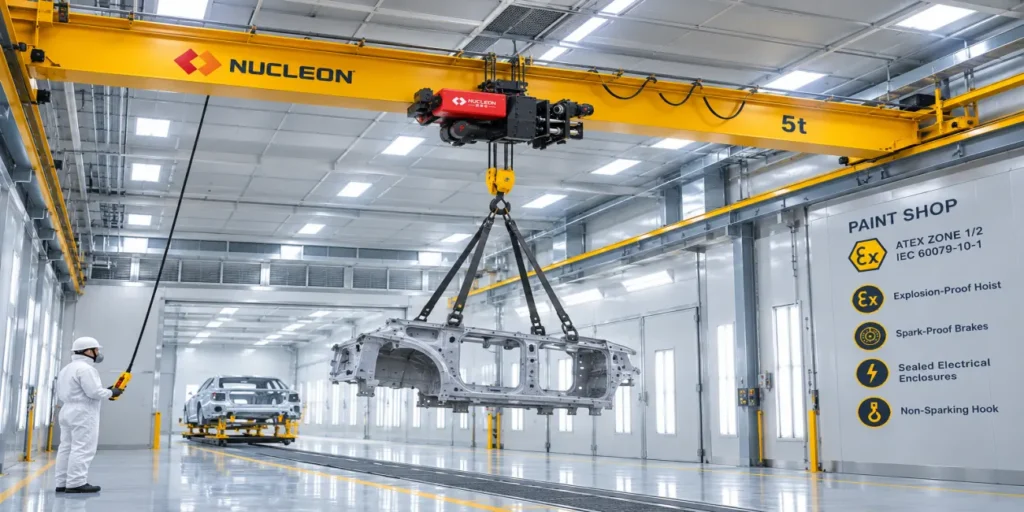
As áreas de pintura e de aplicação de primer contêm vapores de solventes que criam uma atmosfera potencialmente explosiva, o que inviabiliza o uso de um guindaste de pórtico padrão, independentemente de quão bem ele suporte a carga. Quando a cabine de pintura ou a área de aplicação de primer de uma fábrica é classificada como zona de atmosfera explosiva segundo uma norma como a IEC 60079-10-1, o guindaste, o guincho, o controle remoto e os condutores da pista precisam ter recursos de proteção contra explosão — freios à prova de faíscas, invólucros elétricos selados e ganchos anti-faíscas — em vez de apenas uma versão com especificações superiores do mesmo guindaste padrão usado em outras áreas da fábrica. As cargas nessa área geralmente são leves (dispositivos de fixação, pequenas montagens, componentes da linha de pintura) em comparação com a área de prensagem, então os compradores às vezes presumem que a especificação do guindaste é simples; na prática, o ambiente — e não a tonelagem — é o que determina a seleção aqui, e é uma decisão separada da capacidade ou classe de serviço.
Montagem final: união do motor, transmissão e carroceria.
Os guindastes de montagem final manuseiam motores, transmissões, módulos de transmissão e — em algumas linhas de produção — a montagem da carroceria no chassi, onde a precisão e a velocidade de descida controlada são mais importantes do que a velocidade máxima de elevação. Essas cargas geralmente têm capacidade moderada (motores e transmissões raramente ultrapassam algumas toneladas), mas a tolerância a erros é pequena: um módulo de transmissão precisa se alinhar com os pontos de montagem sem que o operador precise adivinhar, e é por isso que os guindastes de linha de montagem dependem mais do controle de velocidade variável do que os guindastes de oficinas de prensagem.
Manutenção, armazenamento de ferramentas e peças de reposição
As áreas de manutenção e armazenamento de matrizes/ferramentas precisam de pontes rolantes para girar as matrizes para manutenção, troca de rolos e manutenção geral dos equipamentos — cargas de uso ocasional que não exigem a mesma classe de serviço da linha de produção que as alimenta. É um erro de projeto comum dimensionar todos os guindastes da fábrica para corresponder à classe de serviço da linha mais movimentada; um guindaste de manutenção que lida com a mesma tonelagem algumas vezes por semana tem uma especificação diferente — e mais barata.
Tipos de pontes rolantes utilizadas em fábricas de automóveis
Diferentes áreas de uma fábrica de automóveis exigem diferentes tipos de guindastes, e a escolha depende tanto da estrutura do edifício e das necessidades de cobertura quanto da carga.
| Tipo de Guindaste | Uso típico em fábricas de automóveis | Faixa de capacidade típica | Ideal para quando |
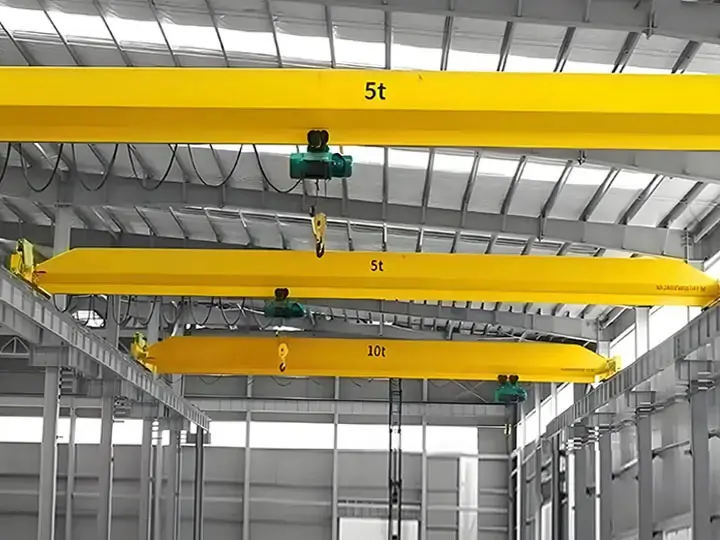
| Ponte rolante/ponte de viga única | Manuseio de subconjuntos, manuseio de bobinas ou painéis de peso leve a médio, içamento geral em oficina. | Aproximadamente 1–20 toneladas | Cargas mais leves, altura padrão, instalações com custo reduzido. |
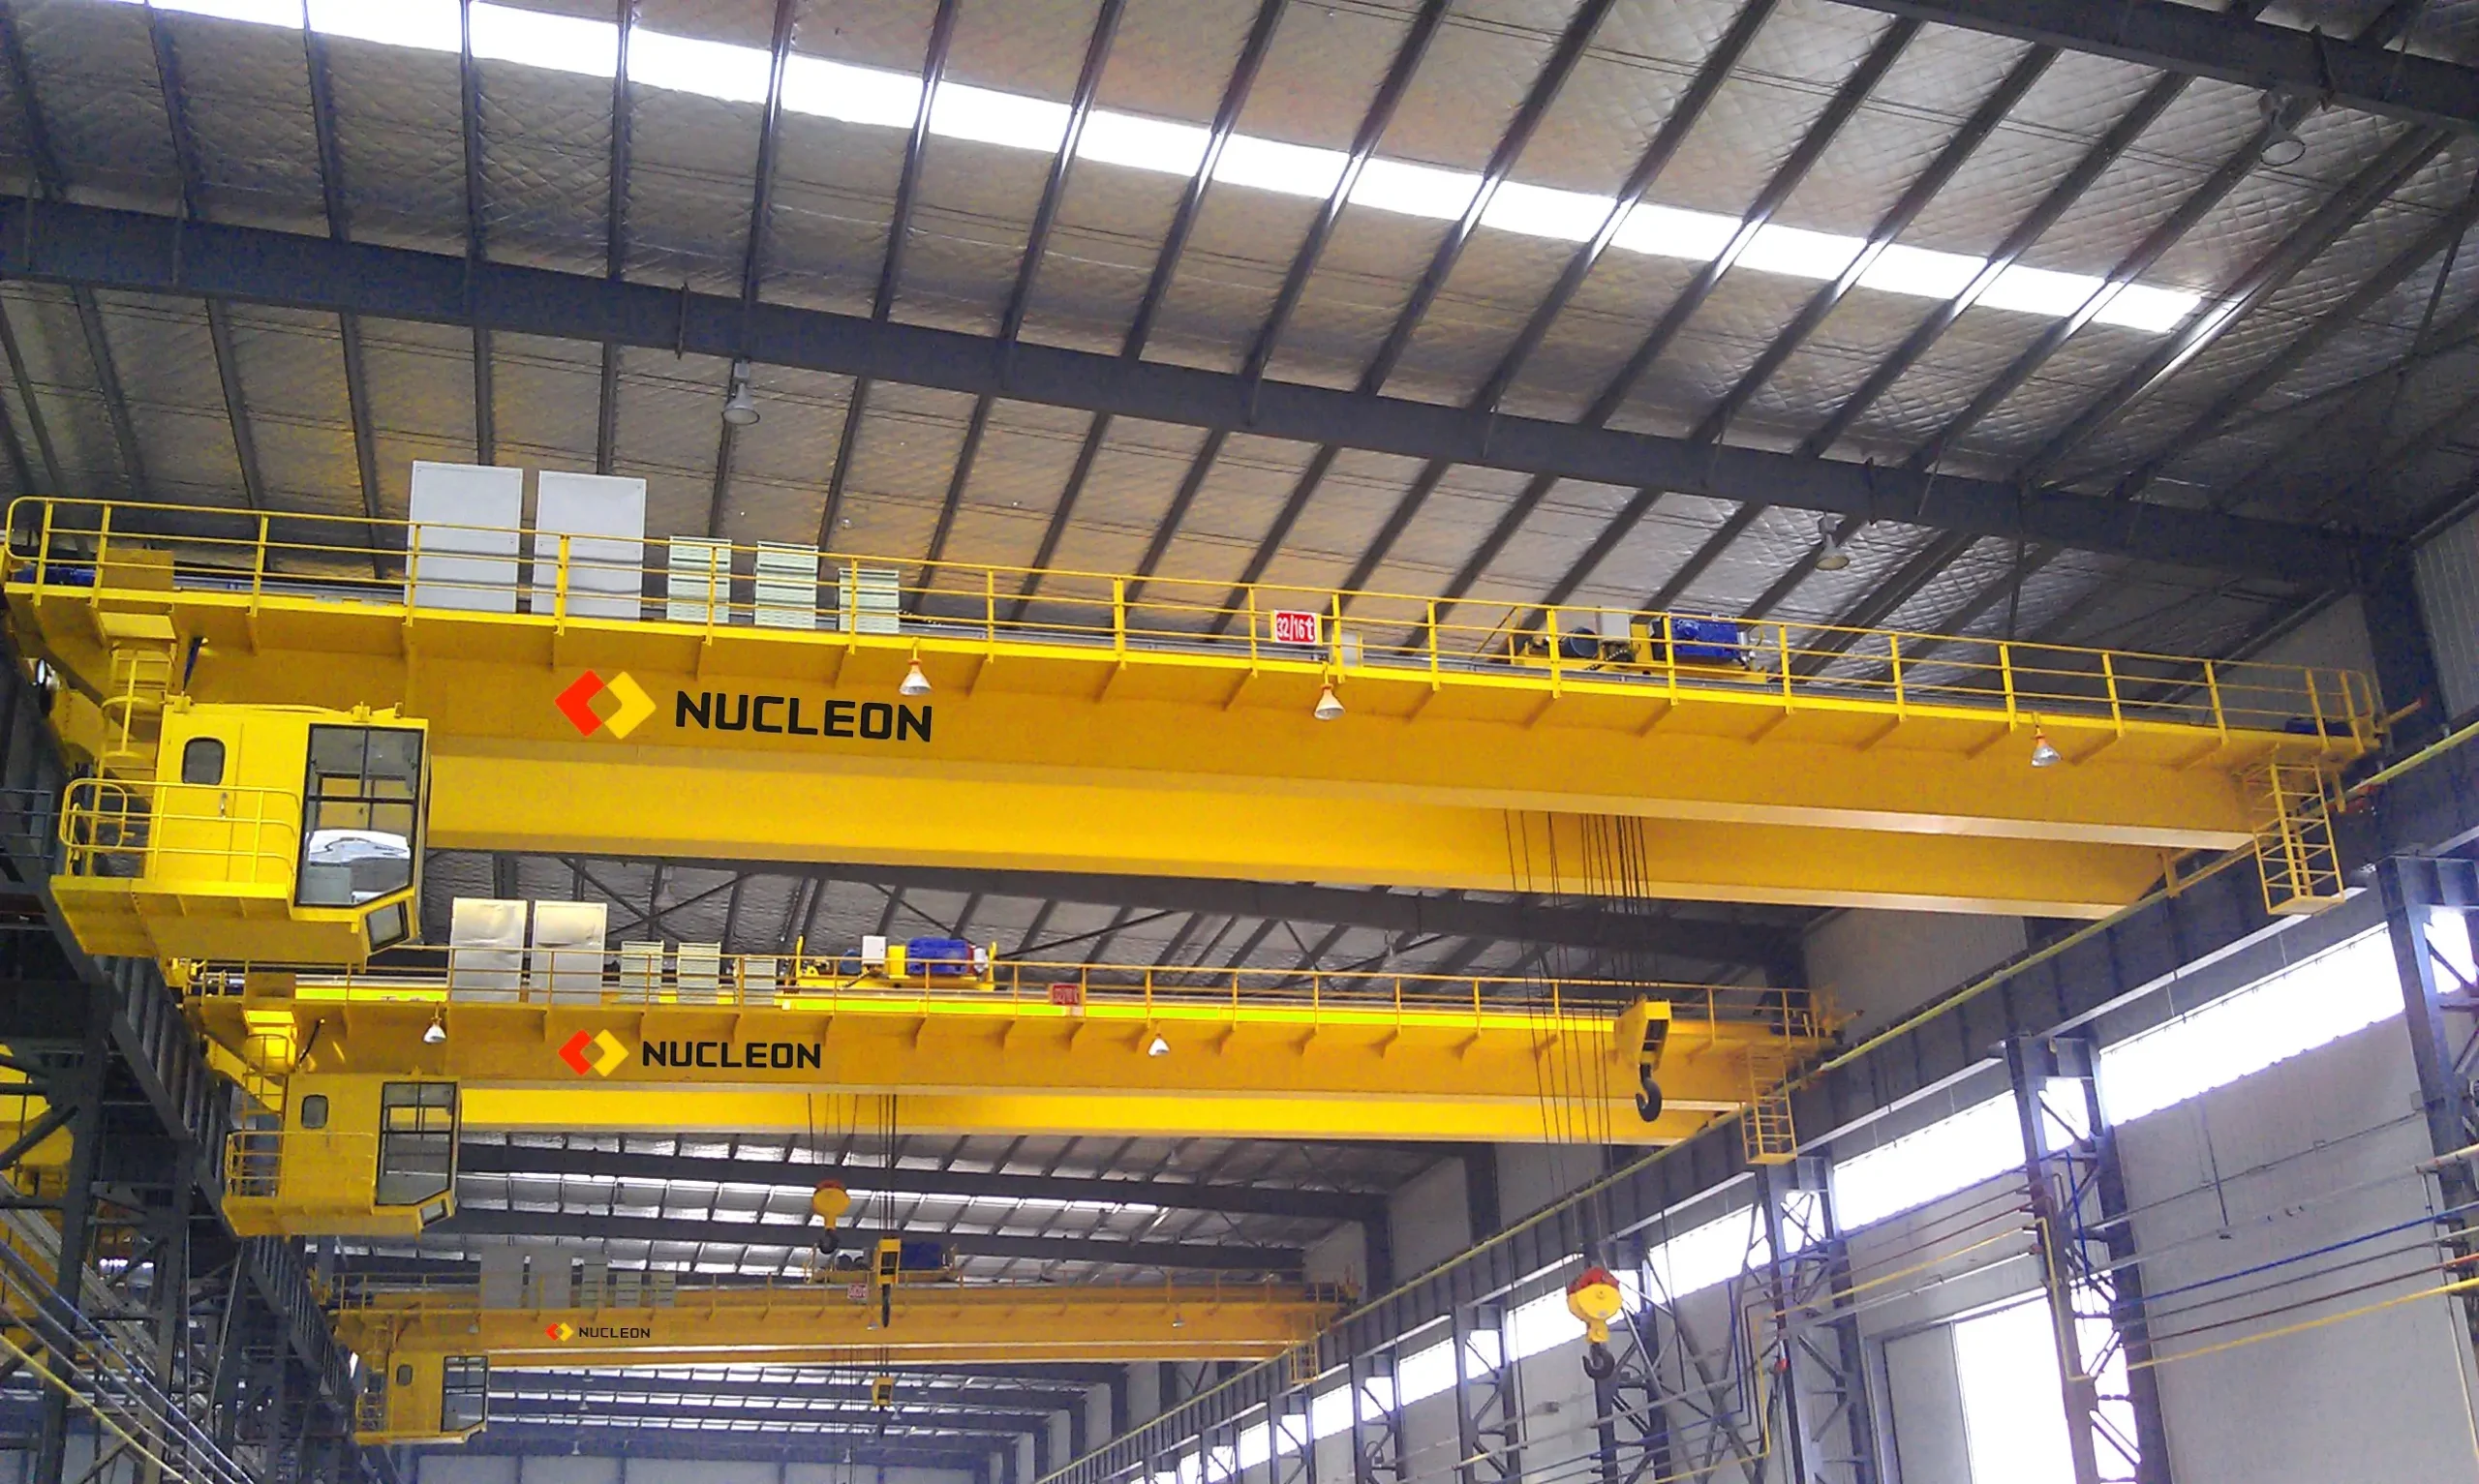
| Ponte rolante/ponte de viga dupla | Manuseio de matrizes, manuseio de bobinas, içamento de cargas pesadas em oficinas de prensagem. | Aproximadamente 5–50 t+ | Cargas mais pesadas, vãos mais longos, maior altura do gancho necessária |
| Sistema de estação de trabalho/guindaste leve | Fluxo de materiais na célula de montagem, manuseio de motores e componentes em estações individuais. | Até aproximadamente 2–3 toneladas por ponto | Elevação ergonômica de alta frequência em células de trabalho fixas, muitas vezes complementando um guindaste maior. |
| Ponte rolante à prova de explosão | Cabine de pintura, áreas com primer e vapor de solvente. | Normalmente de intensidade leve a moderada, determinada pela aplicação e não pela tonelagem. | A área é classificada como zona de atmosfera explosiva, independentemente do peso da carga. |
| Pórtico rolante | Pátios de armazenamento ao ar livre, edifícios sem suporte para pista de pouso | Grande variedade dependendo do design | O edifício não suporta uma pista elevada, ou a elevação ocorre ao ar livre. |
Uma linha de produção raramente opera com apenas um tipo de ponte rolante — as oficinas de prensagem normalmente combinam uma ponte rolante de viga dupla para matrizes e bobinas com pontes rolantes de viga única ou de estação de trabalho mais leves para o fluxo de materiais ao redor. Dimensionar toda a fábrica com base na carga máxima de elevação individual é uma das maneiras mais comuns pelas quais os compradores da indústria automotiva gastam demais: uma ponte rolante de viga dupla para manuseio de matrizes, que cobre a área de prensagem, não precisa ser duplicada em cada estação de trabalho de montagem, onde um sistema de ponte rolante mais leve para cada estação de trabalho realiza a tarefa por uma fração do custo estrutural e de instalação.
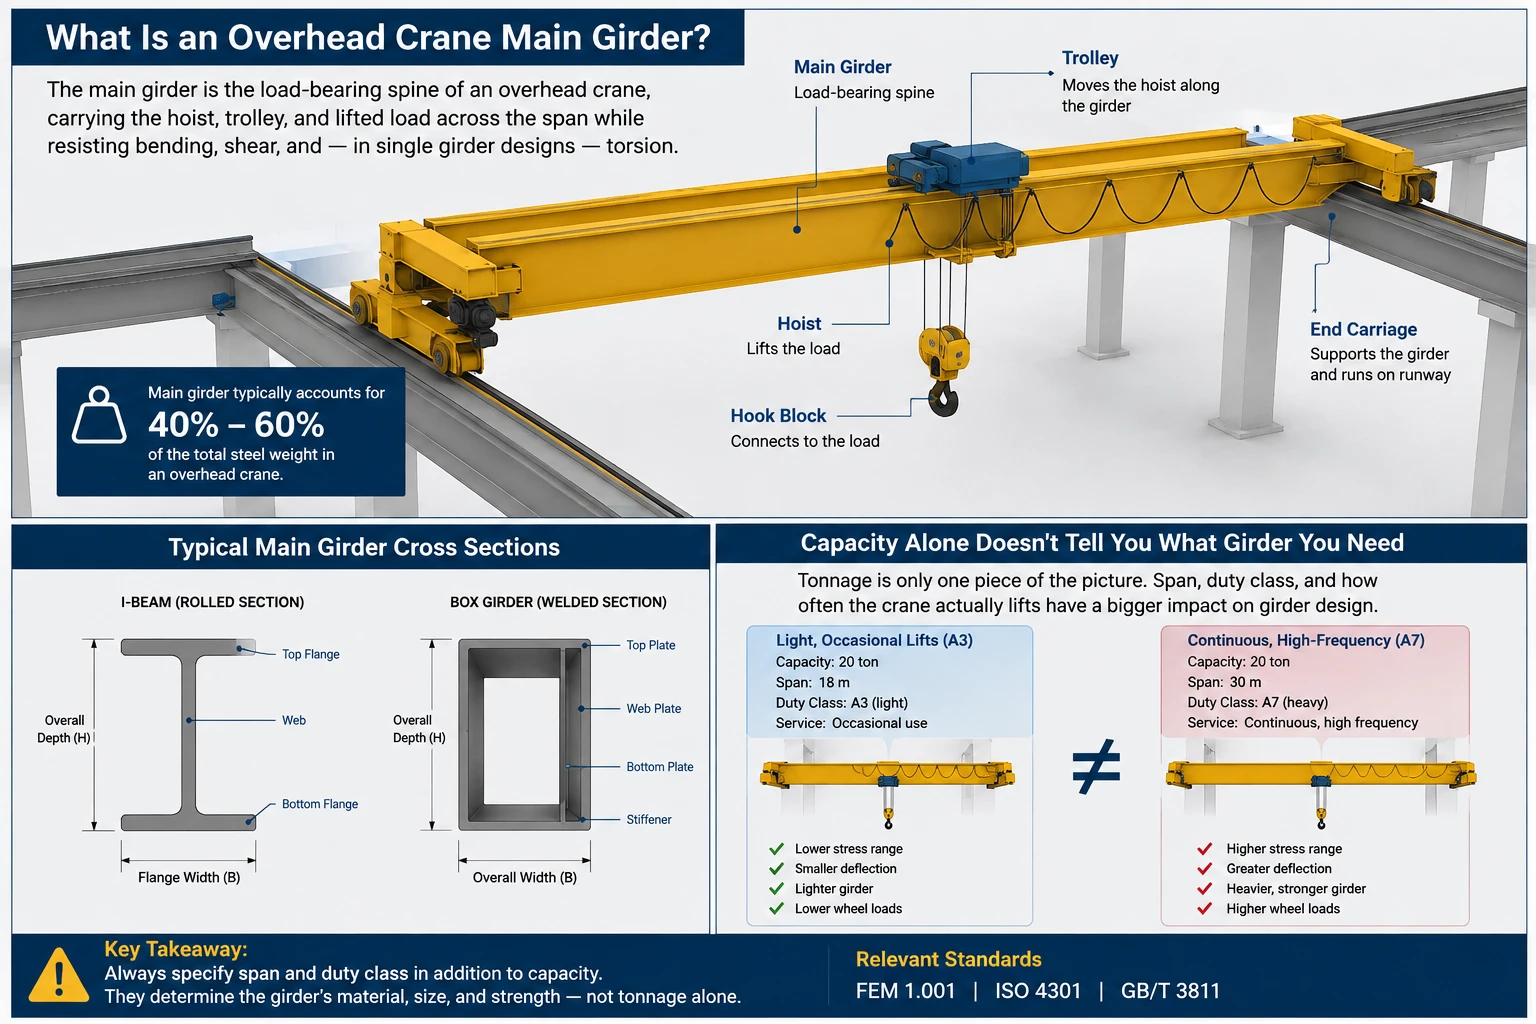
As pontes rolantes de viga única geralmente são eficientes para trabalhos mais leves e com vãos menores; as pontes rolantes de viga dupla entram em cena quando a carga, o vão ou a altura do gancho necessária ultrapassam a capacidade de suporte econômico de uma estrutura de viga única. A linha divisória não é fixa — depende da combinação específica de vão e altura de elevação — e é por isso que a capacidade, por si só, não é um bom critério para escolher entre as duas.
Capacidade, Classe de Serviço e Carga Suspensa: Dimensionamento Adequado
Carga suspensa não é o mesmo que peso do componente.
O guindaste precisa levantar a matriz, o painel ou o motor, além de tudo o que estiver pendurado abaixo do gancho — viga espaçadora, grampo da matriz, ímã, cinta ou dispositivo de fixação — e não apenas a peça em si. Os compradores que especificam a capacidade a partir de uma lista de peças ("a matriz pesa 8 toneladas, então precisamos de um guindaste de 8 toneladas") normalmente omitem o dispositivo de içamento, e no manuseio de matrizes esse dispositivo não é desprezível — grampos de matriz, barras espaçadoras e acessórios de fixação adicionam peso real que precisa estar dentro da capacidade nominal do guindaste, com margem, e não no seu limite máximo.
Em linhas de alta frequência, a classe de serviço é mais importante que a tonelagem.
Duas gruas com a mesma capacidade de tonelagem podem ter vidas úteis muito diferentes se uma realizar içamentos ocasionais e a outra operar em produção contínua em vários turnos — que é o que a classe de serviço, e não a capacidade, visa abranger. Padrões de classificação de tarefas, como ISO 4301-1 e FEM 9,683 Agrupe guindastes pelo total de ciclos operacionais esperados e pelo espectro de carga ao longo de sua vida útil, independentemente da capacidade nominal. Um guindaste de manutenção que levanta uma matriz algumas vezes por semana para serviços ocasionais e um guindaste de oficina de prensagem que troca matrizes várias vezes por turno, em dois ou três turnos, podem ter a mesma capacidade de carga e ainda assim necessitar de caixas de engrenagens, freios, cabos de aço e projetos estruturais de fadiga muito diferentes — porque o segundo realiza um número muito maior de ciclos de trabalho ao longo de sua vida útil. Guindastes de linha de produção automotiva que operam com esse tipo de cronograma repetitivo e em vários turnos geralmente se situam na extremidade mais pesada do espectro de serviço, mais próximos do serviço industrial contínuo do que do uso leve e intermitente de um guindaste de oficina comum.
O erro mais comum na aquisição: dimensionar apenas com base no peso máximo.
Selecionar um guindaste com base em sua capacidade de içamento mais pesada, ignorando a frequência com que esse içamento se repete, é o erro de dimensionamento mais comum em compras na indústria automotiva, e isso pode ter consequências negativas para ambos os lados. Subestimar a classe de serviço de um guindaste que opera em turnos quase contínuos leva ao desgaste prematuro dos freios, da caixa de engrenagens e dos cabos de aço, muito antes que a capacidade de carga sugira um problema — o guindaste ainda consegue içar a carga, apenas se desgasta durante esse processo. Por outro lado, superestimar a capacidade — atribuir uma especificação para serviço pesado e alta frequência a um guindaste que só realiza içamentos ocasionais de manutenção — significa pagar por recursos estruturais e mecânicos que a aplicação nunca utilizará. A solução não é um multiplicador fixo para a capacidade de carga; é informar a frequência real de içamento, o padrão de turnos e o espectro de carga, juntamente com o peso, ao solicitar um orçamento.
A classificação ambiental é uma decisão separada da capacidade e da função.
Uma grua dimensionada corretamente para a carga e classe de serviço ainda pode ser inadequada se o ambiente em que será instalada não for considerado separadamente — áreas padrão, áreas de lavagem, áreas à prova de explosão e salas limpas exigem construções diferentes, e não apenas classificações diferentes para o mesmo projeto básico. As oficinas de pintura precisam de instalações elétricas à prova de explosão, independentemente da carga; áreas de lavagem ou com alta concentração de partículas próximas às linhas de revestimento necessitam de compartimentos selados para evitar a entrada de umidade e detritos nos motores e controles; a montagem adjacente a salas limpas (cada vez mais comum em torno da montagem de baterias e componentes eletrônicos em fábricas de veículos elétricos) possui seus próprios requisitos de controle de contaminação. Tratar o ambiente como uma nota de rodapé em relação à capacidade, em vez de um quarto parâmetro ao lado da capacidade, classe de serviço e velocidade, é o que faz com que um guindaste dimensionado corretamente acabe não estando em conformidade com as normas para a área em que está instalado.
Velocidade, precisão e automação para aplicações automotivas.
A precisão do posicionamento pode ser mais importante do que a velocidade máxima.
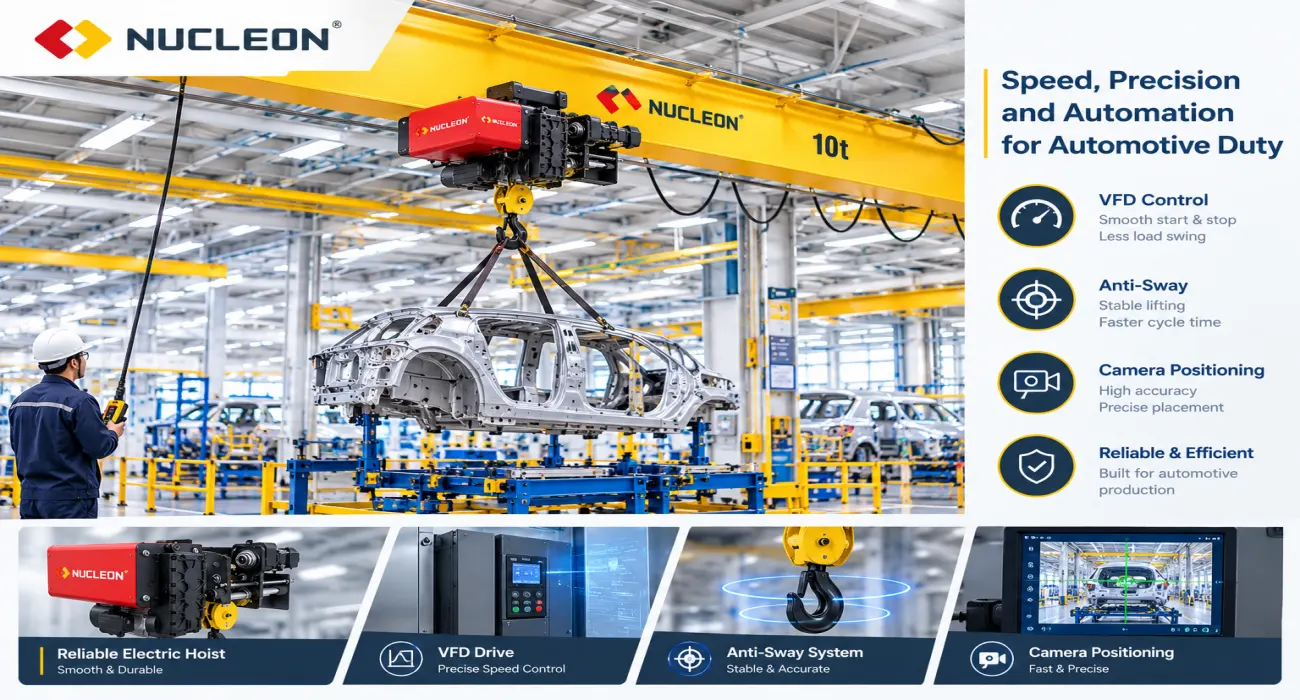
Em operações de içamento automotivo de alta frequência, a precisão e a suavidade com que uma carga aterrissa em sua posição alvo muitas vezes afetam o tempo de ciclo mais do que a velocidade com que o guindaste pode se deslocar entre os pontos. Um guindaste que se desloca rapidamente, mas oscila ou ultrapassa o ponto de descida, perde mais tempo a assentar a carga do que ganhou em trânsito — razão pela qual, em estações de montagem e de carroçaria, onde um painel ou módulo tem de ser aterrado com uma tolerância rigorosa num dispositivo de fixação, o controlo de posicionamento é tão importante quanto a velocidade nominal. O manuseamento de matrizes em oficinas de estampagem apresenta o problema oposto, mas na direção oposta: um guindaste com garra para matrizes necessita de uma descida suave e controlada sobre a mesa de apoio, e não de uma velocidade de deslocamento máxima, uma vez que uma colocação brusca acarreta o risco de desalinhamento ou danos na matriz.
Recursos de VFD, Anti-oscilação e Posicionamento Inteligente
Os inversores de frequência, o controle anti-oscilação e o posicionamento assistido por câmera reduzem a habilidade do operador e o tempo necessário para pousar uma carga com precisão, razão pela qual são encontrados com muito mais frequência em guindastes de linhas de produção automotivas em comparação com guindastes de armazém em geral. A aceleração e desaceleração suaves, controladas por inversores de frequência (VFD), reduzem a oscilação da carga durante o deslocamento até o dispositivo de fixação; os recursos de amortecimento de oscilação e centralização do gancho são especificamente voltados para posicionamentos repetitivos e de alta precisão — o tipo de elevação que a montagem automotiva realiza centenas de vezes por turno, em vez da elevação ocasional de cargas pesadas que um guindaste de oficina mecânica comum executa. Compradores que comparam dois orçamentos de guindastes com a mesma tonelagem e classificação de velocidade devem perguntar quais recursos de assistência de posicionamento estão incluídos, visto que dois pacotes de controle de guindaste que parecem idênticos em uma ficha técnica, considerando apenas a velocidade nominal, podem se comportar de maneira muito diferente em um ciclo de produção real.
Abordagem de gancho, restrições de construção e o que enviar em uma solicitação de cotação.
Aproximação do gancho e folga do edifício
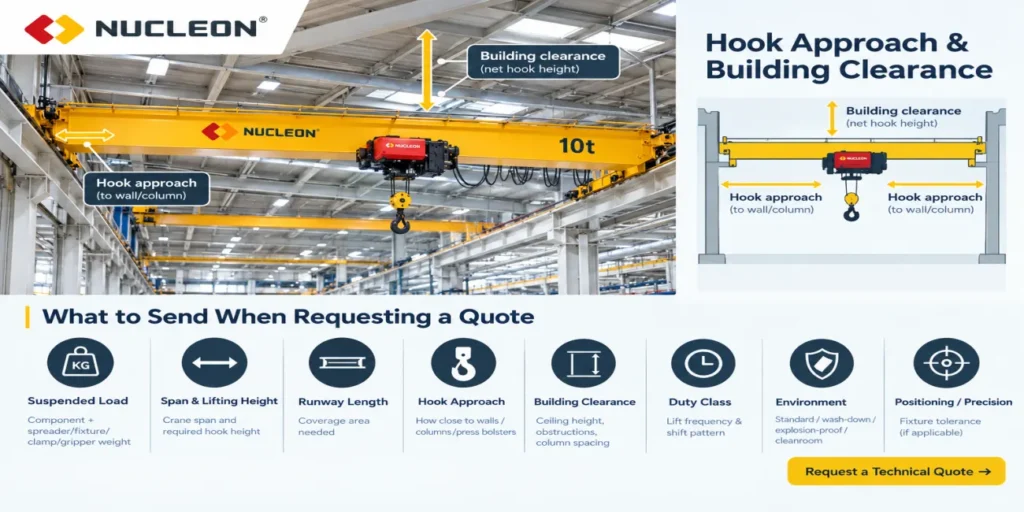
Duas gruas com a mesma capacidade, vão e altura de elevação podem ainda cobrir áreas úteis diferentes se a aproximação do gancho — a proximidade que o guindaste consegue chegar ao final da pista ou a uma parede lateral — for diferente, o que é uma causa comum de zonas mortas perto de mesas de prensas e estantes de armazenamento. A altura livre do edifício funciona da mesma forma na direção vertical: dutos de ar condicionado, iluminação, tubulações de sprinklers e a estrutura de aço existente reduzem a altura disponível para o gancho, e uma especificação de guindaste baseada apenas na altura do teto, sem considerar essas obstruções, muitas vezes chega ao local com uma altura de elevação útil menor do que a planejada. Essa é uma das fontes mais comuns de custos adicionais em adaptações de guindastes automotivos — não porque o guindaste em si estivesse errado, mas porque o orçamento não especificou o suficiente sobre o edifício onde seria instalado.
O que enviar ao solicitar um orçamento
Uma solicitação de orçamento baseada apenas na capacidade e no vão deixa de fora a maior parte do que realmente determina se o guindaste será adequado e terá um bom desempenho — uma solicitação de orçamento completa para um guindaste de linha automotiva deve incluir todos os itens a seguir, e não apenas o peso da carga.
- Carga suspensa: peso do componente mais o peso do espalhador/dispositivo de fixação/braçadeira/garra.
- Vão e altura de elevação
- Comprimento da pista ou área de cobertura necessária
- Requisito de aproximação do gancho (quão perto das paredes/colunas/travessas de pressão)
- Espaço livre no edifício: altura do teto, obstruções, espaçamento entre colunas
- Classe de serviço ou, se desconhecida, frequência real de levantamento de cargas e padrão de turno.
- Classificação ambiental: padrão, lavável, à prova de explosão (oficina de pintura) ou sala limpa.
- Requisitos de posicionamento/precisão (tolerância da fixação, se aplicável)
Enviar esses valores em conjunto, em vez de uma única estimativa de tonelagem, é o que permite ao fornecedor cotar um guindaste específico para a aplicação em questão, em vez de uma estimativa genérica de tonelagem.
Obter Cotação de SoluçãoConclusão
Uma ponte rolante para aplicações na indústria automotiva é especificada corretamente quando a capacidade, a classe de serviço, o ambiente e a distância de aproximação do gancho/altura livre do edifício correspondem ao processo de produção real — e não quando a tonelagem na placa de identificação corresponde à carga individual mais pesada. Comece identificando qual área do processo a ponte rolante atende (estampagem, carroceria, pintura, montagem ou manutenção), já que cada uma tem um ciclo de trabalho, ambiente e requisitos de precisão diferentes; em seguida, dimensione a carga suspensa e a classe de serviço em conjunto, e não apenas a tonelagem; e envie a distância de aproximação do gancho, a altura livre do edifício e a classificação do ambiente com a solicitação de orçamento para evitar custos de adaptação — ou lacunas de conformidade — posteriormente.
A seleção final do equipamento deve ser confirmada por um engenheiro certificado e estar em conformidade com as normas locais para equipamentos de elevação.
Especialista de Equipamento
Gestor de Negócios de Gruas com vasta experiência em gestão de projetos de elevação pesada e supervisão operacional. Histórico comprovado na promoção do crescimento da receita e na garantia da conformidade com as normas de segurança.
FAQ
P1: Qual a capacidade da ponte rolante que preciso para uma fábrica de automóveis?
A capacidade depende da carga suspensa — peso do componente mais qualquer espalhador, grampo ou dispositivo de fixação — e não apenas do peso da peça bruta. O manuseio de matrizes e bobinas na área de estampagem geralmente exige a maior capacidade de elevação individual da linha, frequentemente uma ponte rolante de viga dupla na faixa de 5 a 50 toneladas, enquanto as estações de carroceria e montagem geralmente operam com elevações mais leves e frequentes, abaixo de 5 toneladas. O dimensionamento deve sempre considerar a carga suspensa total e o padrão de movimentação esperado, e não o peso da matriz ou do componente isoladamente.
Q2: Ponte rolante de viga simples ou de viga dupla para fabricação automotiva?
As pontes rolantes de viga única são geralmente adequadas para trabalhos mais leves e com vãos menores, como montagem de subconjuntos ou movimentação de componentes, enquanto as pontes rolantes de viga dupla são mais adequadas para trabalhos mais pesados, como movimentação de matrizes e bobinas em oficinas de estampagem, ou para vãos maiores. Os fatores decisivos são a carga, o vão e a altura do gancho necessária em conjunto — e não apenas a tonelagem — portanto, a mesma capacidade pode exigir qualquer um dos tipos de ponte rolante, dependendo do vão e da altura de elevação envolvidos.
P3: Por que a classe de serviço é mais importante do que a tonelagem para guindastes automotivos?
A classe de serviço reflete o total de ciclos operacionais e o espectro de carga ao longo da vida útil do guindaste, algo que a tonelagem não captura. Um guindaste operando em vários turnos, com trocas de matrizes de alta frequência, desgasta seus freios, caixa de engrenagens e cabos de aço muito mais rapidamente do que um guindaste com a mesma capacidade de tonelagem, mas usado poucas vezes por semana. Portanto, dois guindastes com capacidade idêntica podem exigir especificações de serviço muito diferentes.
Q4: Que informações devo incluir ao solicitar um orçamento para um guindaste automotivo?
Além da capacidade e do vão, inclua na análise a altura de elevação, o comprimento da pista, os requisitos de aproximação do gancho, a folga e os obstáculos do edifício, a classe de serviço ou a frequência real de elevação e quaisquer requisitos de precisão de posicionamento. Orçamentos baseados apenas na tonelagem são a fonte mais comum de guindastes inadequados e custos posteriores de adaptação.
Q5: As linhas de montagem automotiva precisam de pontes rolantes com velocidade variável (VFD)?
Trabalhos de posicionamento preciso e de alta frequência, como a montagem de carrocerias e a montagem final, geralmente se beneficiam de inversores de frequência e controle anti-oscilação, já que o posicionamento suave na fixação afeta o tempo de ciclo mais do que a velocidade máxima de deslocamento. O manuseio de matrizes em estamparia também exige um abaixamento controlado e suave, em vez de velocidade máxima, mesmo que a tonelagem envolvida seja geralmente maior.
Q6: Posso usar um guindaste de pórtico padrão em uma oficina de pintura automotiva?
Geralmente não. Oficinas de pintura e áreas de aplicação de primer classificadas como zonas de atmosfera explosiva necessitam de um guindaste à prova de explosão com freios à prova de faíscas, compartimentos elétricos selados e ganchos anti-faíscas, independentemente do peso da carga. A classificação ambiental deve ser tratada como um parâmetro de seleção separado da capacidade e da classe de serviço, e não presumida com base na tonelagem envolvida.
Artigos relacionados
- Guia de Seleção de Caixas de Engrenagens/Redutores para Guindastes: Como Escolher a Relação, o Torque e a Capacidade de Serviço Corretos
- Guia de Manutenção de Rodas e Carros de Guindastes: Inspeção, Desgaste, Alinhamento e Substituição
- Viga principal da ponte rolante: materiais e estrutura
- Ponte rolante à prova de explosão: quando você realmente precisa de uma?
 English
 العربية
 Español
 Français
 Português
 Русский